


ভাষা
ইএনজি
কীওয়ার্ড লিখুন...

নতুন

ডিআইএন ফিটিং ব্যাখ্যা করা হয়েছে: প্রকার, সনাক্তকরণ এবং নির্বাচনের জন্য একটি সম্পূর্ণ নির্দেশিকা
 2026.10.05
 শিল্প খবর
সংযোগ বিন্দুতে লিক হওয়া হাইড্রোলিক সিস্টেমগুলি খুব কমই একটি খারাপ পায়ের পাতার মোজাবিশেষ থেকে ভুগছে। প্রায়শই, ফিটিং নিজেই ভুল মান, ভুল সিরিজ, বা ভুল থ্রেড দিয়ে অর্ডার করা হয়েছে। DIN ফিটিংস জার্মান ইন্ডাস্ট্রিয়াল স্ট্যান্ডার্ড অনুসরণ করে এবং সেগুলি ইউরোপীয় এবং আন্তর্জাতিক যন্ত্রপাতিগুলিতে ব্যাপকভাবে ব্যবহৃত হয়। তবুও একটি ডিআইএন 2353 এল-সিরিজ এবং একটি এস-সিরিজ ফিটিং এর মধ্যে পার্থক্য সবসময় স্পষ্ট নয়। আপনি অন্য অর্ডার দেওয়ার আগে, কীভাবে এই উপাদানগুলিকে শ্রেণীবদ্ধ করা হয়, পরিমাপ করা হয় এবং ইনস্টল করা হয় তা বোঝা আপনাকে দুটি সর্বাধিক সাধারণ ক্রয় ত্রুটি এড়াতে সহায়তা করবে: ভুল চাপের শ্রেণী নির্বাচন করা এবং ভুল থ্রেড ফর্ম শনাক্ত করা।
ডিআইএন ফিটিংগুলি কী এবং কেন স্ট্যান্ডার্ড ম্যাটার
ডিআইএন ফিটিংস হল হাইড্রোলিক সংযোগকারী যা হাইড্রোলিক সিস্টেমে টিউব, পায়ের পাতার মোজাবিশেষ এবং পাইপ যোগ করার জন্য ডিজাইন করা হয়েছে। উপাধি DIN, বা Deutsches Institut für Normung, জার্মান শিল্প মানগুলির একটি সেট নির্দেশ করে৷ হাইড্রোলিক বিশ্বে, টিউব ফিটিংগুলির জন্য সবচেয়ে প্রাসঙ্গিক মান হল DIN 2353, যা 24° শঙ্কু কম্প্রেশন ফিটিংগুলিকে কভার করে৷ এই ফিটিংগুলি টিউব প্রাচীরের উপর একটি কাটিং রিং সংকুচিত করে একটি সিল তৈরি করে কারণ বাদামটি শক্ত হয়ে যায়, ফিটিং বডির ভিতরে 24° শঙ্কুতে রিংটিকে ঠেলে দেয়।
ডিআইএন স্ট্যান্ডার্ড গুরুত্বপূর্ণ কারণ এটি জ্যামিতিক মাত্রা, থ্রেডের ধরন এবং চাপের রেটিং নির্ধারণ করে। একটি সাধারণ রেফারেন্স ছাড়া, একটি প্রস্তুতকারকের কাছ থেকে একটি টিউব ফিটিং অন্যটির মিলিত অংশের সাথে নাও মিলতে পারে। আপনি যখন একটি ডিআইএন ফিটিং কিনবেন, আপনি এমন একটি উপাদান কিনছেন যা থ্রেডেড পোর্ট, টিউবের বাইরের ব্যাস এবং আপনার সিস্টেমের দেয়ালের বেধের সাথে মেলে ডিজাইন করা হয়েছে। স্ট্যান্ডার্ড সিরিজ এবং চাপ ক্ষমতার মধ্যে সম্পর্কও নির্দিষ্ট করে, যা আপনাকে সরবরাহকারীদের জুড়ে উপাদানগুলির তুলনা করতে দেয়।
এই স্ট্যান্ডার্ডের ব্যবহারিক নিহিতার্থ হল একটি ডিআইএন ফিটিং একটি সম্পূর্ণ সিস্টেম। বডি, কাটিং রিং এবং রিটেইনিং বাদাম একসাথে ডিজাইন করা হয়েছে। একটি প্রস্তুতকারকের একটি উপাদান অন্যটির সাথে শারীরিকভাবে সামঞ্জস্যপূর্ণ হতে পারে, তবে চাপের অধীনে কার্যকারিতা উপাদানের কঠোরতা, শঙ্কু পৃষ্ঠের সমাপ্তি এবং থ্রেড সহনশীলতার উপর ভিত্তি করে পরিবর্তিত হতে পারে।
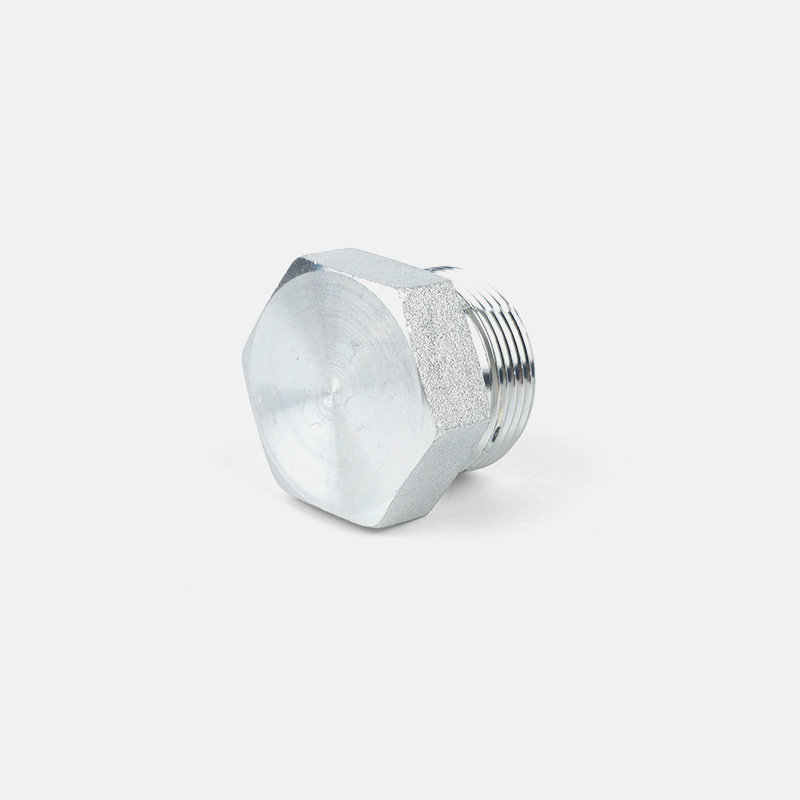
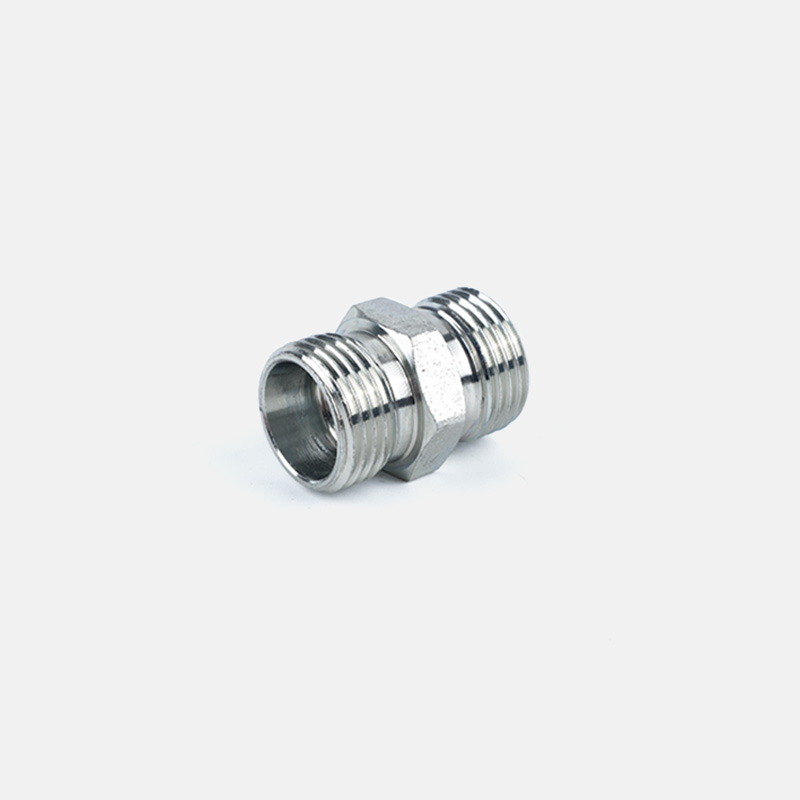 দিন হাইড্রোলিক অ্যাডাপ্টার স্পেসিফিকেশন অ্যাট্রিবিউটস বর্ণনা পণ্যের নাম দিন হেক্স নিপল প্লেস অফ অরিজিন চায়না ব্র্যান্ডের নাম তিয়ানজিয়াং আইটেম নম্বর 1C, 1D, 1C-RN, 1D-RN ম্যাটেরিয়াল কার্বন স্টিল 20#,... পণ্য দেখুন →
একটি DIN 2353 সংযোগের মূল উপাদান
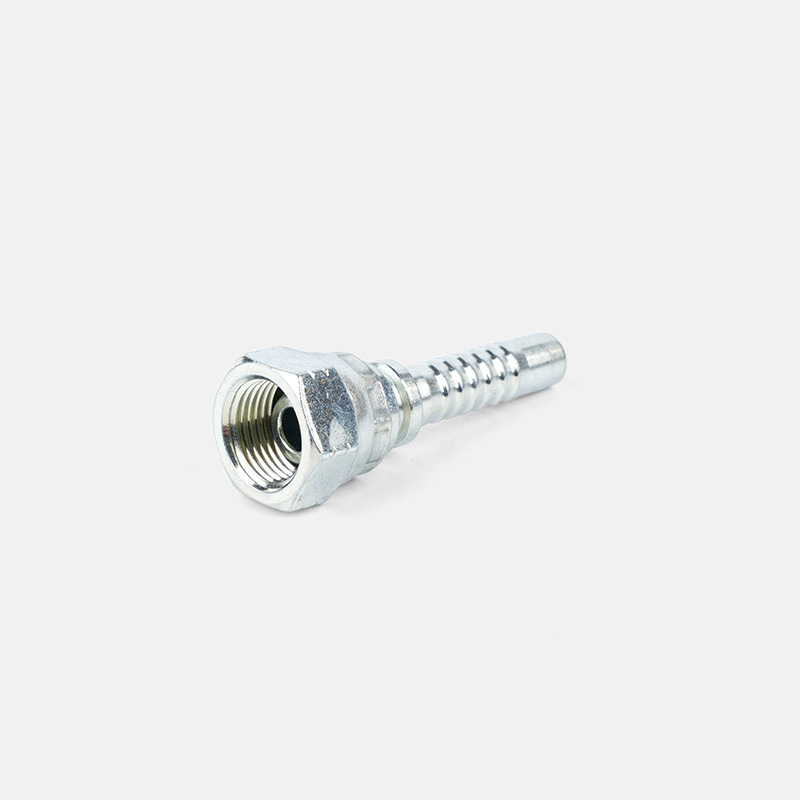
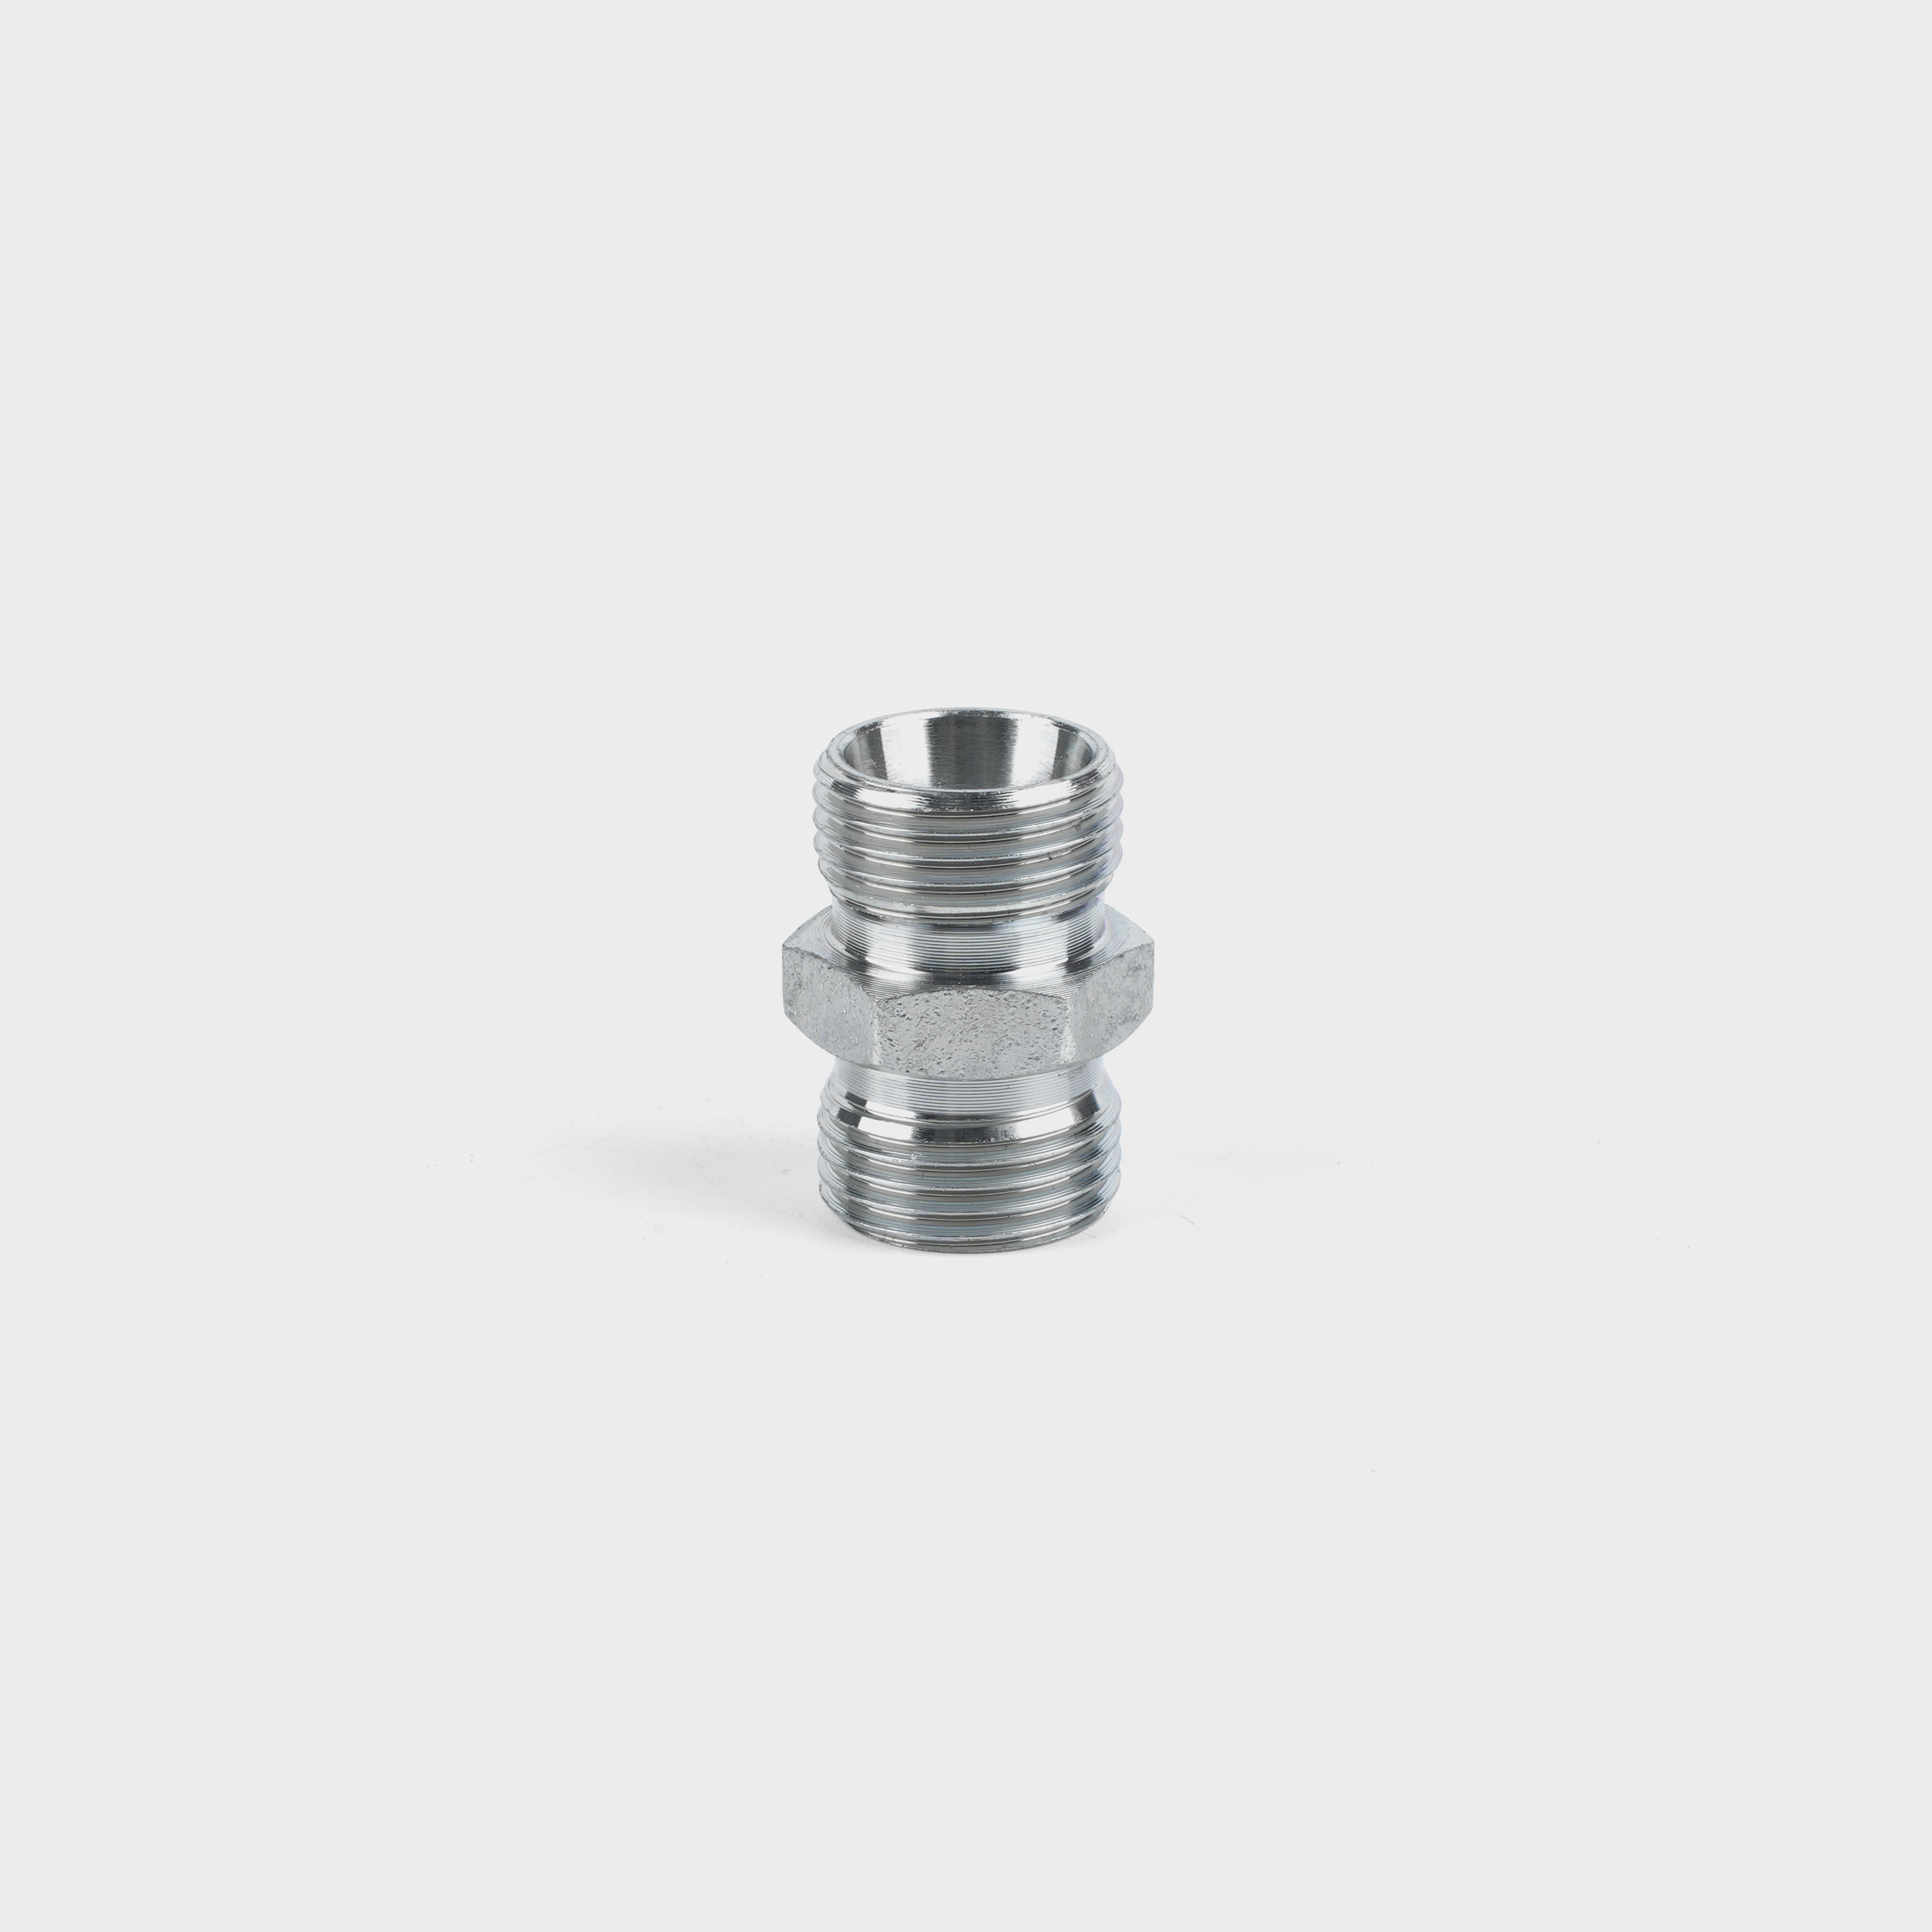
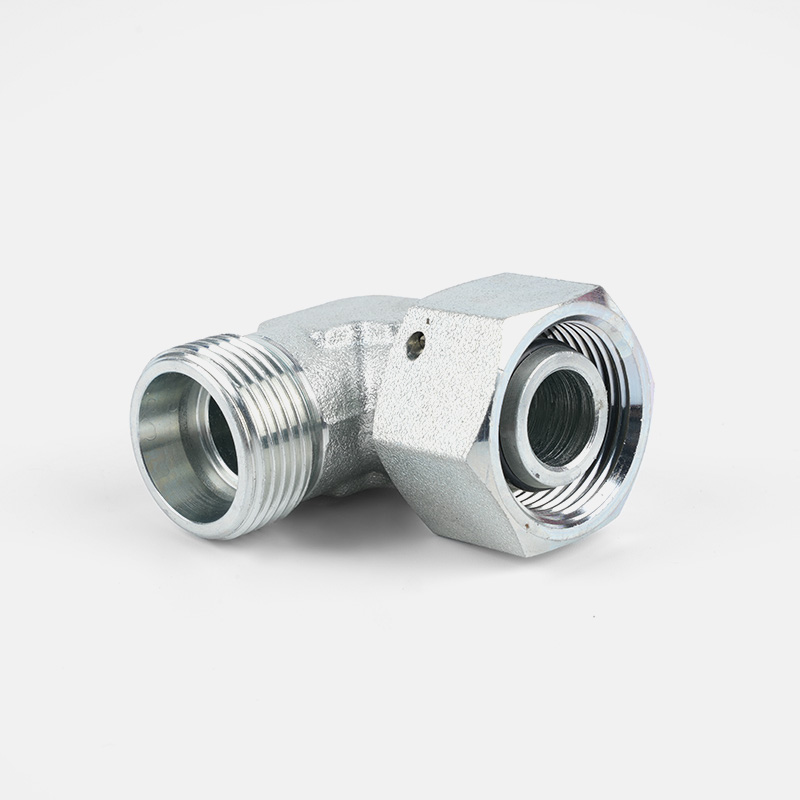
একটি সম্পূর্ণ DIN 2353 টিউব ফিটিং সমাবেশ তিনটি অংশ নিয়ে গঠিত। ফিটিং বডিতে থ্রেডেড প্রান্ত থাকে যা পোর্টের সাথে সংযোগ করে, সেইসাথে 24° শঙ্কু যা টিউবটি গ্রহণ করে। কাটিয়া রিং sealing উপাদান. আপনি যখন বাদামকে আঁটসাঁট করেন, তখন রিংটি এগিয়ে যায় এবং টিউবের পৃষ্ঠে কামড় দেয়, যা একটি যান্ত্রিক এবং একটি ফুটো-প্রতিরোধী উভয় সংযোগ তৈরি করে। ধরে রাখা বাদামটি রিংটিকে যথাস্থানে ধরে রাখে এবং কম্প্রেশন বল প্রয়োগ করে।
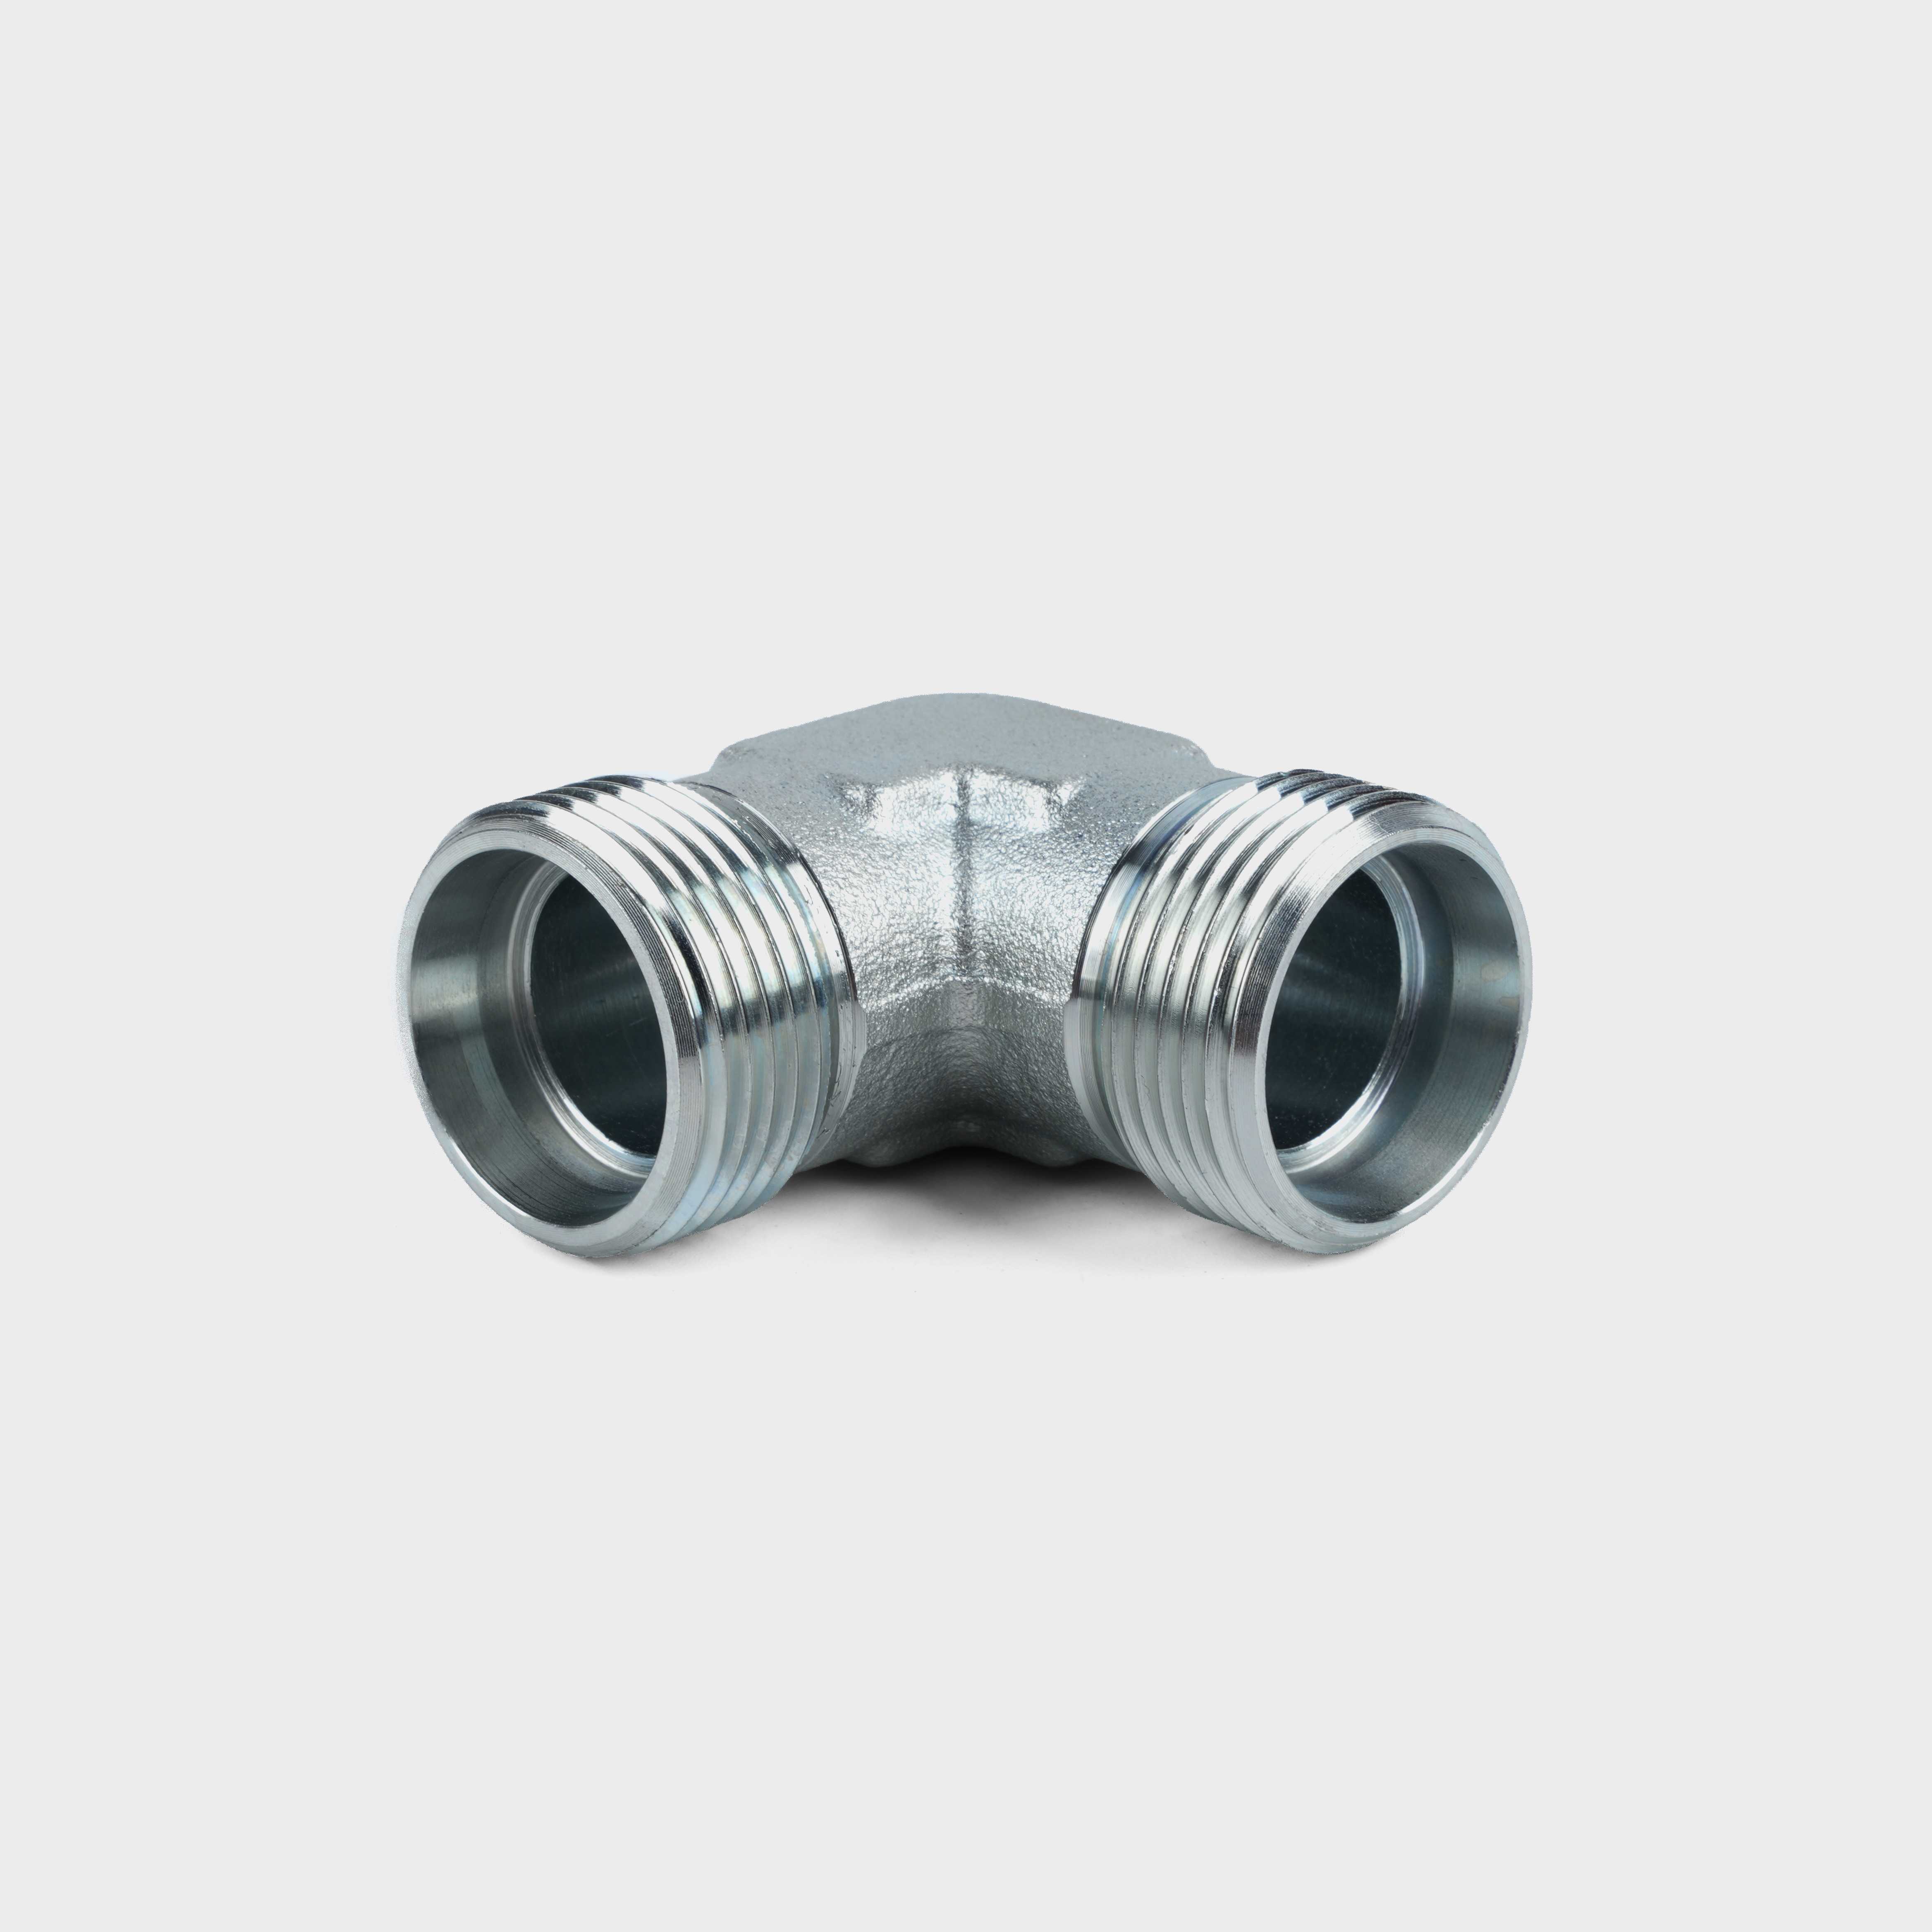
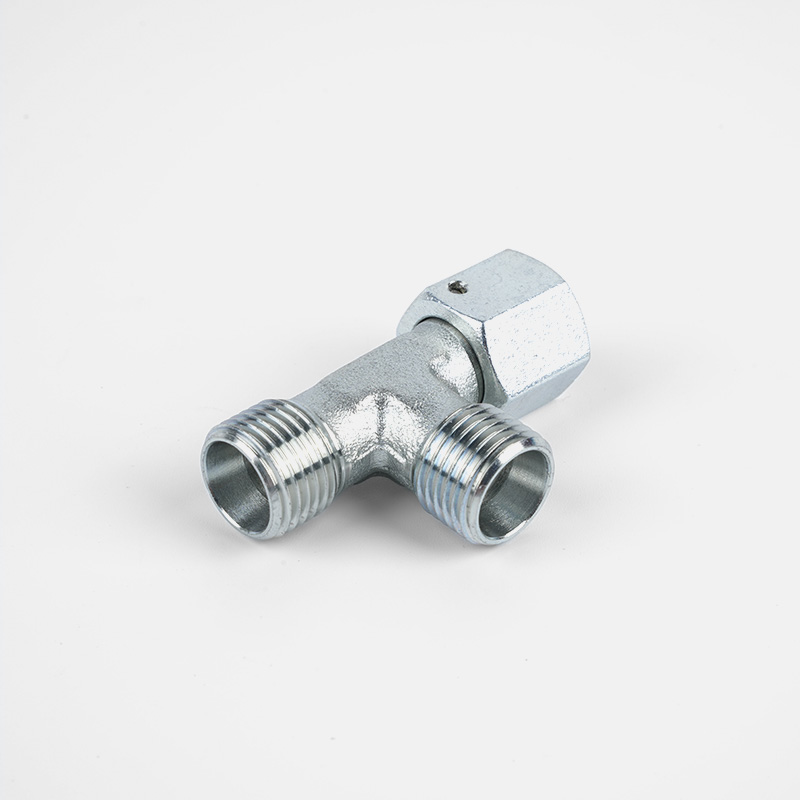
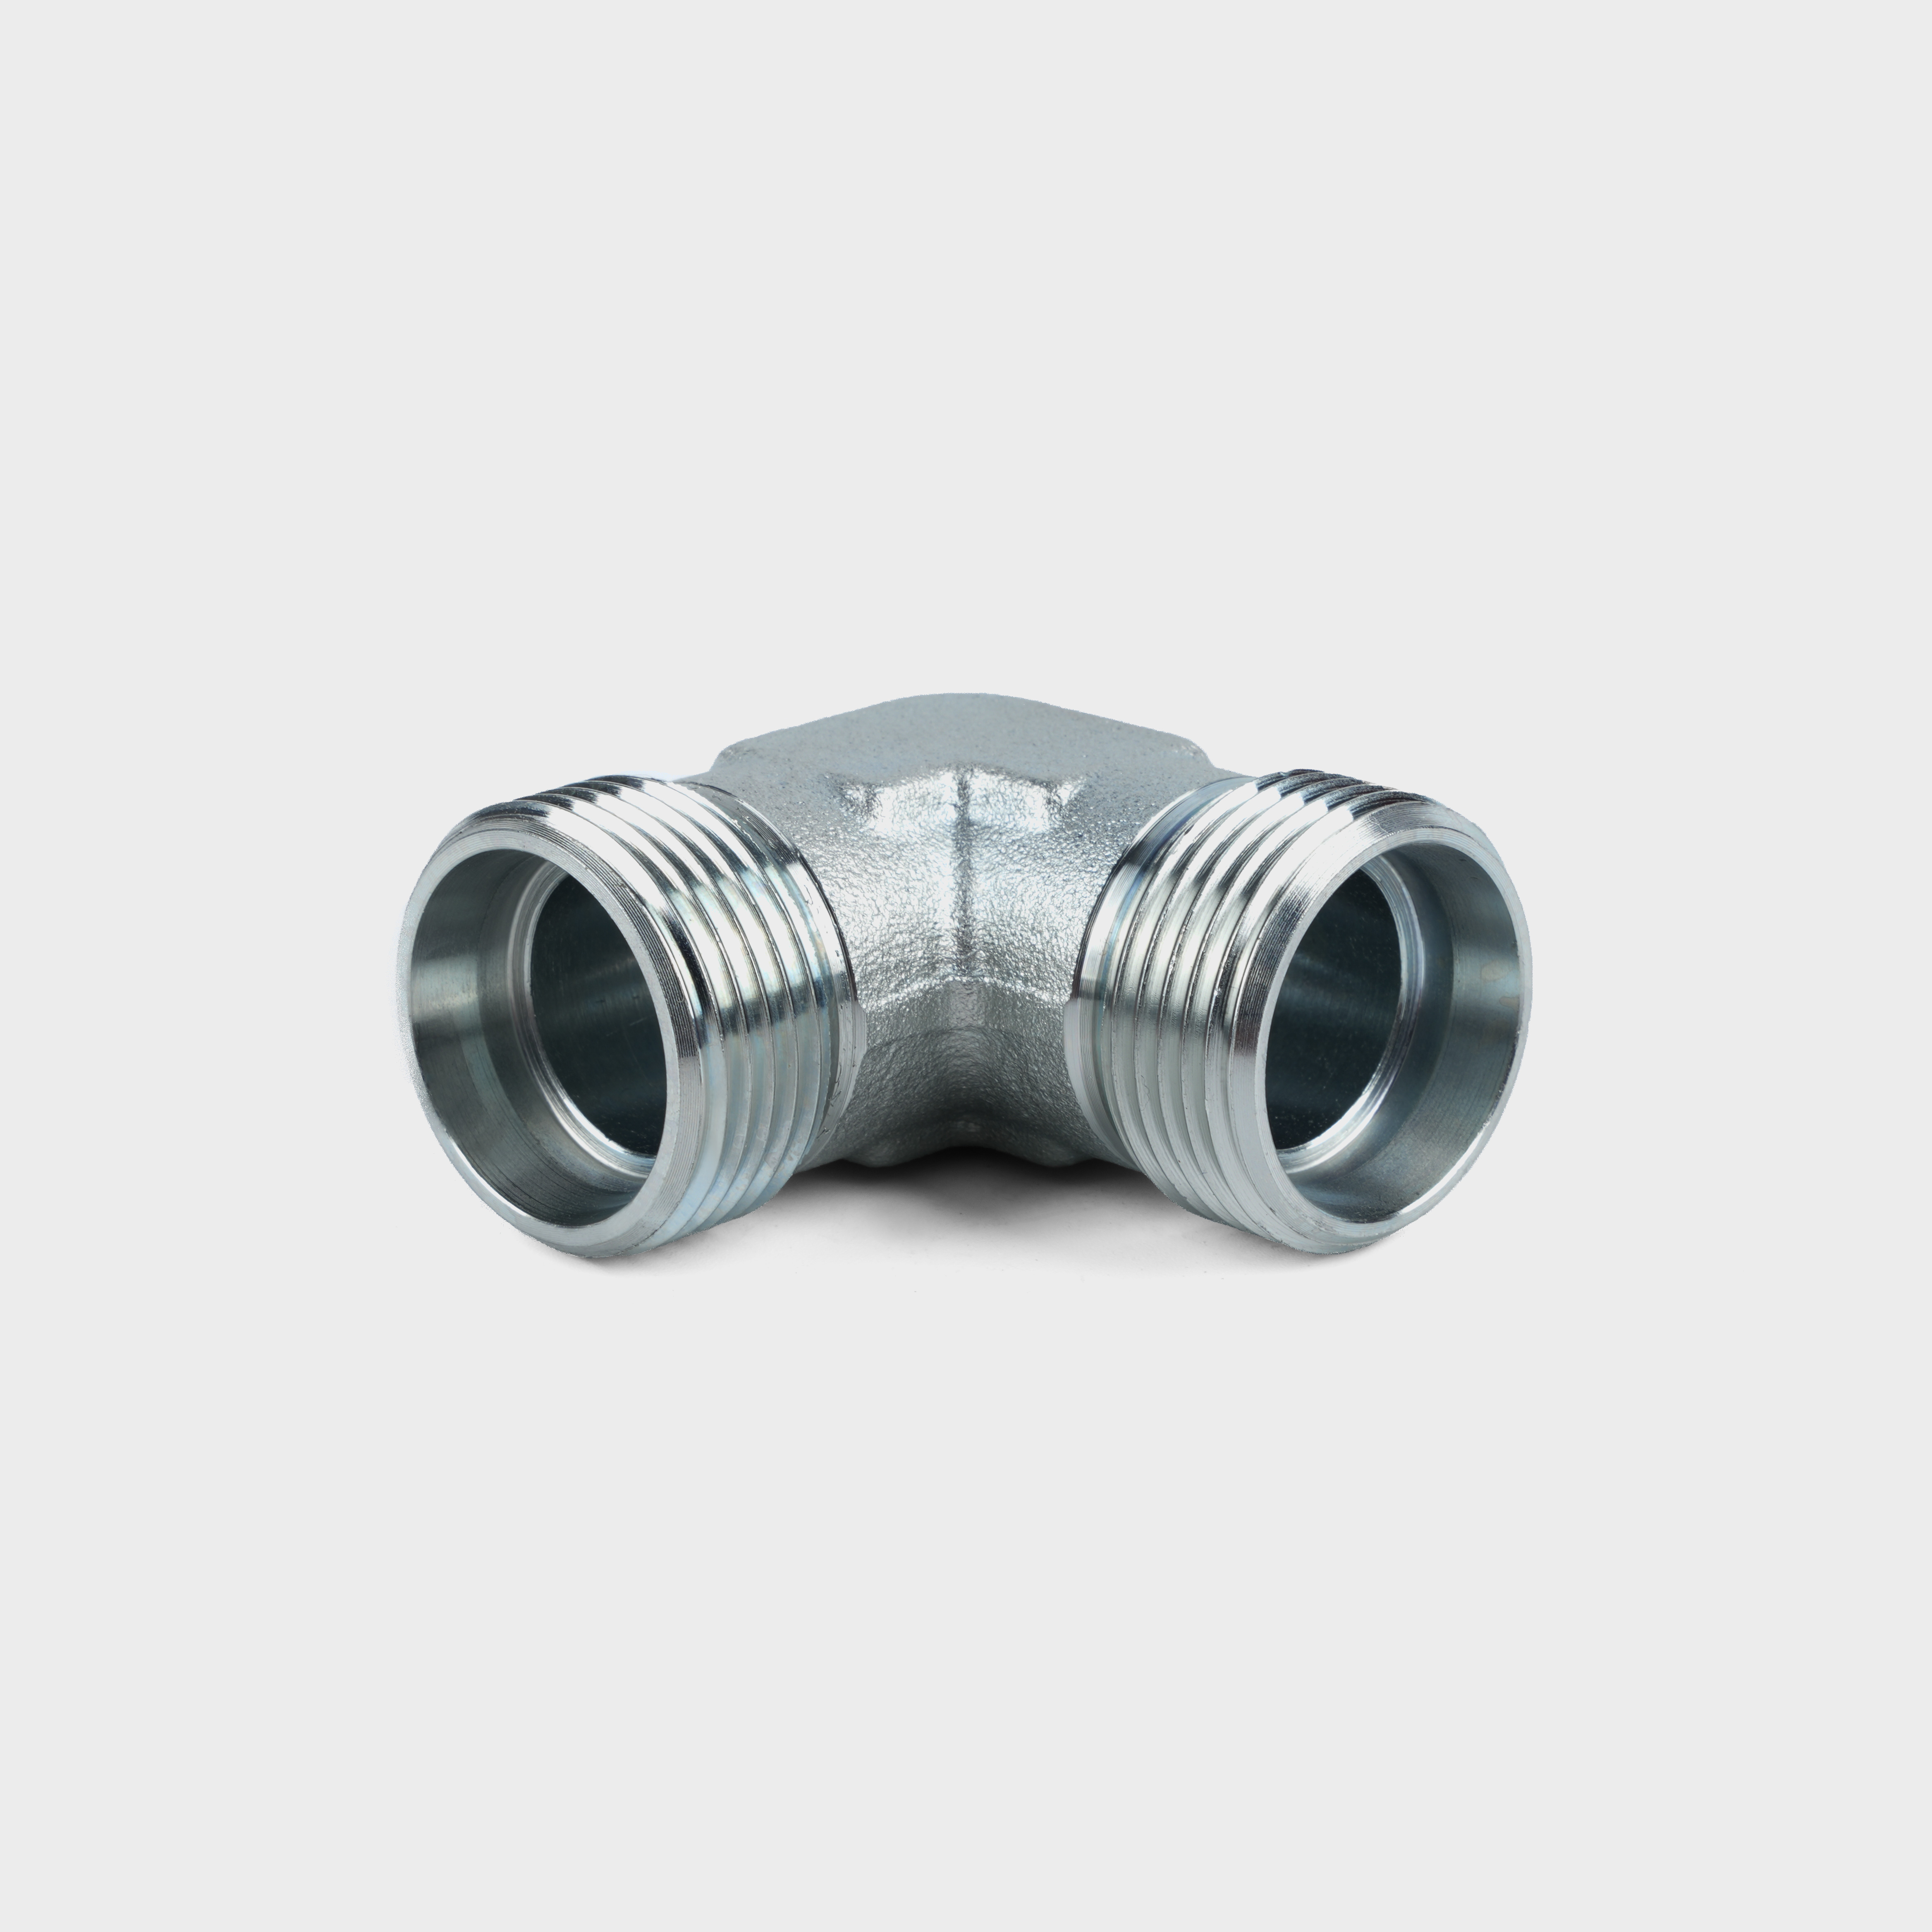
প্রতিটি উপাদানের একটি নির্দিষ্ট ফাংশন আছে, এবং শরীর সাধারণত সোজা, কনুই, টি এবং বাল্কহেড কনফিগারেশনে উপলব্ধ। উদাহরণস্বরূপ, একটি কনুই ফিটিং একটি পৃথক অ্যাডাপ্টর যোগ না করেই দিক পরিবর্তনের অনুমতি দেয়। কিছু দেহের এক প্রান্তে একটি পুরুষ থ্রেড এবং অন্য প্রান্তে একটি 24° শঙ্কু রয়েছে, যা একটি থ্রেডেড পোর্ট থেকে একটি টিউব সংযোগে ফিটিং স্থানান্তর করতে দেয়। উৎপাদনে, সরবরাহকারীরা সাধারণত সম্পূর্ণ ডিআইএন অ্যাসেম্বলি অফার করে যার মধ্যে বডি, কাটিং রিং এবং বাদাম অন্তর্ভুক্ত থাকে, সাধারণত অংশ নম্বরে যোগ করা একটি প্রত্যয় দ্বারা চিহ্নিত করা হয়।
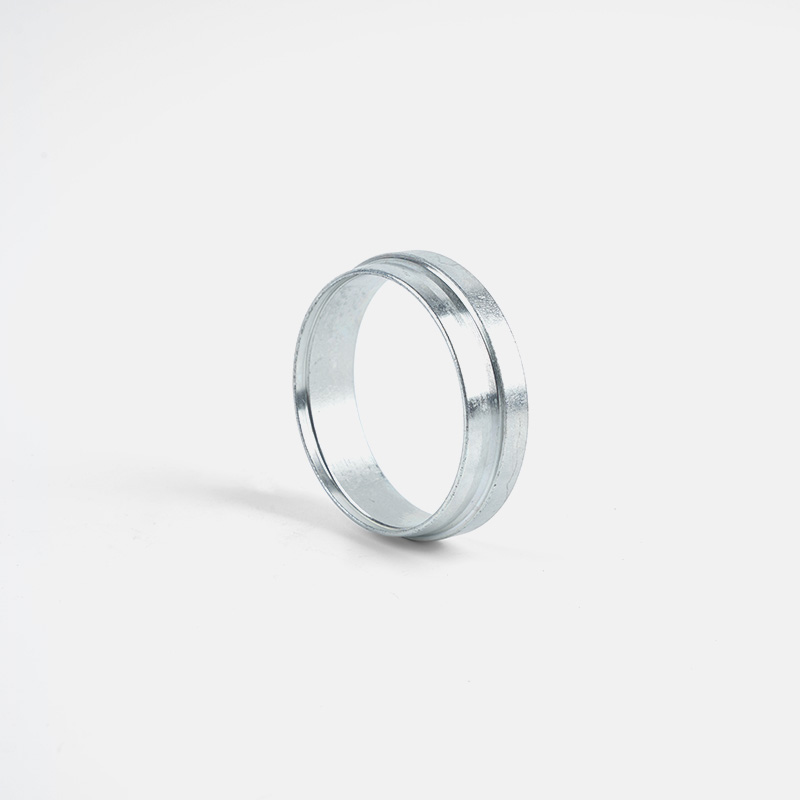 কাটিং রিং প্রস্তাবিত পণ্য পণ্য দেখুন →
সিরিজ, প্রেসার ক্লাস এবং সাইজিং
DIN 2353 ফিটিংস টিউব প্রাচীর বেধ অনুযায়ী তিনটি সিরিজে বিভক্ত: খুব হালকা জন্য LL, স্ট্যান্ডার্ড আলোর জন্য L, এবং ভারী জন্য S। সিরিজ সর্বাধিক কাজের চাপ নির্ধারণ করে। একটি S-সিরিজ ফিটিং এর একটি মোটা প্রাচীর থাকে এবং L সিরিজের একই নামমাত্র আকারের তুলনায় উচ্চ চাপকে সমর্থন করে। এটি অর্ডার করার আগে আপনার সরবরাহকারীর সাথে নিশ্চিত করার জন্য প্রথম স্পেসিফিকেশন, কারণ মিশ্র সিরিজ অকাল ব্যর্থ হতে পারে।
সিরিজ ছাড়াও, ব্যাসের বাইরের টিউব হল একটি ফিটিং নির্বাচন করার প্রাথমিক উপায়। একটি 12 মিমি টিউবের জন্য 12 মিমি বাইরের ব্যাসের জন্য ডিজাইন করা ফিটিং প্রয়োজন, 12 মিমি নামমাত্র থ্রেডের জন্য ফিটিং নয়। চাপ রেটিং টিউব উপাদান এবং প্রাচীর বেধ উপর নির্ভর করে, তাই ফিটিং একা সিস্টেম চাপ সীমা গ্যারান্টি দেয় না. সম্পূর্ণ সমাবেশ অপারেটিং চাপ বজায় রাখার জন্য ধারাবাহিকভাবে রেট করা আবশ্যক।
সিরিজটি যাচাই করতে আপনাকে সাহায্য করার জন্য, একটি দ্রুত রেফারেন্স টেবিল সহায়ক হতে পারে। নীচের সারণীটি সাধারণ ডিআইএন টিউবের বাইরের ব্যাসের এবং তাদের মিলিত এল এবং এস সিরিজের চাপের রেটিংগুলিকে একটি শুরু বিন্দু হিসাবে দেখায়।
| ব্যাস বাইরে টিউব | এল সিরিজের কাজের চাপ (বার) | এস সিরিজ কাজের চাপ (বার) |
|---|---|---|
| 6 মিমি | 315 | 630 |
| 10 মিমি | 315 | 630 |
| 16 মিমি | 250 | 630 |
| 25 মিমি | 160 | 400 |
| 38 মিমি | 160 | 315 |
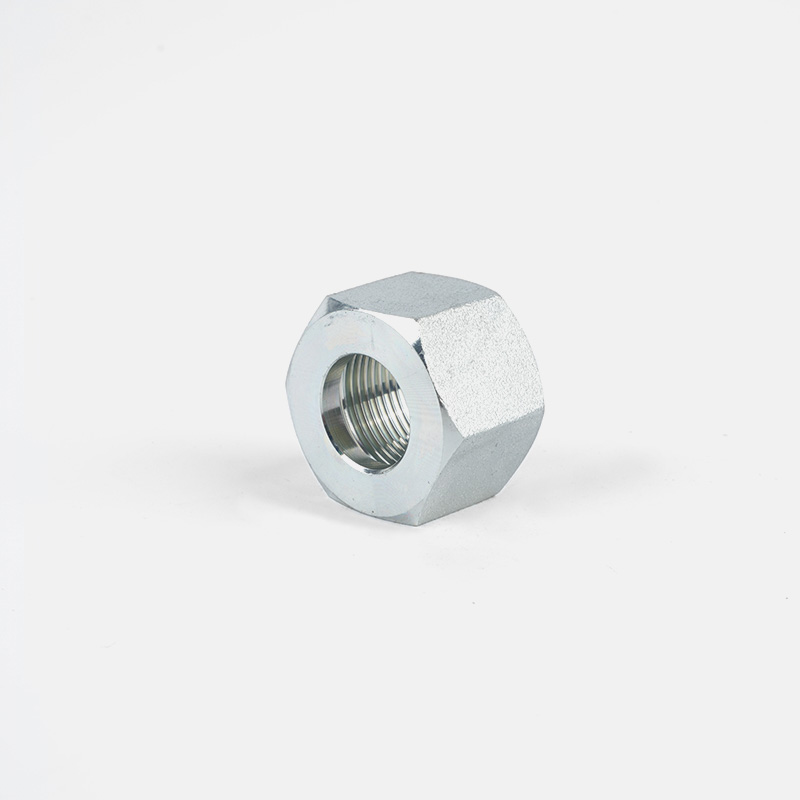 বাদাম NL/NS ধরে রাখা স্পেসিফিকেশন অংশ নং. থ্রেড টিউব O.D. মাত্রা Mpa E C d S2 NL-12 M12x1.5 6 14.5 6 14 L পণ্য দেখুন →
কীভাবে ডিআইএন ফিটিংগুলি সনাক্ত এবং পরিমাপ করবেন
আপনি যখন আপনার হাতে একটি ডিআইএন টিউব ফিটিং রাখেন, আপনি থ্রেড, শঙ্কু কোণ এবং বাদাম বা শরীরের চিহ্ন পরীক্ষা করে এটির সনাক্তকরণ যাচাই করতে পারেন। একটি DIN ফিটিং এর পুরুষ থ্রেড সাধারণত মেট্রিক হয়, হয় M বা G পোর্ট সংযোগের উপর নির্ভর করে। ISO 6149 এবং DIN 3852 হল সাধারণ পোর্ট থ্রেড মান। ইনস্টলেশন শুরু হওয়ার আগে থ্রেডের ব্যাস এবং পিচ অবশ্যই আপনার পোর্টের সাথে মেলে।
আপনি যে টিউবটি ঢোকানো হবে তাও পরিমাপ করতে পারেন। ক্যালিপার হল সবচেয়ে সহজ টুল। টিউবের বাইরের ব্যাস পরিমাপ করুন এবং মান রেকর্ড করুন। তারপর সঠিক ফিটিং আকার সনাক্ত করতে প্রস্তুতকারকের আকারের চার্টের সাথে এটি তুলনা করুন। 24° শঙ্কু কোণ হল DIN 2353-এর একটি সংজ্ঞায়িত বৈশিষ্ট্য, এবং DIN সিস্টেমে SAE 37° ফ্লেয়ার ফিটিং প্রতিস্থাপন না করা গুরুত্বপূর্ণ।
চিহ্নগুলি সাধারণত বাদাম বা ফিটিং বডিতে স্ট্যাম্প করা হয়। একটি সাধারণ সমাবেশে, বাদাম টিউবের আকার এবং সিরিজ প্রদর্শন করতে পারে, উদাহরণস্বরূপ G 12 L। যদি চিহ্নটি পরিধান করা হয় বা অনুপস্থিত থাকে, ফিটিং বডিতে বাদামটি থ্রেড করা তখনও একটি নিশ্চিতকরণ প্রদান করতে পারে যখন ফিটটি সামান্য ছাড়পত্র ছেড়ে দেয়। যাইহোক, সবচেয়ে নির্ভরযোগ্য পদ্ধতি হল একটি থ্রেড গেজ ব্যবহার করা বা সরবরাহকারীর ক্যাটালগের সাথে অংশ নম্বর নিশ্চিত করা।
লিক প্রতিরোধ করে ইনস্টলেশন অনুশীলন
একটি ডিআইএন ফিটিং এর সঠিক ইনস্টলেশন একটি পরিষ্কার, সঠিক আকারের টিউব দিয়ে শুরু হয়। টিউব শেষ ফিটিং অক্ষ আপেক্ষিক বর্গাকার হতে হবে. একটি সামান্য চ্যামফার্ড প্রান্ত কাটা রিং সমানভাবে কামড় সাহায্য করে. টিউবটিতে বাদাম এবং রিং রাখার পরে, আপনি টিউবটিকে ফিটিং বডিতে ঢোকান যতক্ষণ না এটি অভ্যন্তরীণ স্টপে স্পর্শ করে। তারপরে আপনি বাদামটিকে প্রস্তাবিত টর্কের সাথে শক্ত করুন বা যতক্ষণ না ফিটিং একটি নির্দিষ্ট সংখ্যক বাঁক পর্যন্ত পৌঁছায়। অতিরিক্ত শক্ত করা কাটিং রিংকে বিকৃত করে এবং স্ট্রেস ফাটল সৃষ্টি করতে পারে।
অনেক নির্মাতারা একটি প্রাক-সেট ইনস্টলেশন পদ্ধতি অফার করে। এই প্রক্রিয়ায়, ফিটিং একটি নির্ধারিত গভীরতায় শক্ত করা হয়, ছেড়ে দেওয়া হয় এবং তারপর একটি গেজ বা টর্ক রেঞ্চ দিয়ে লক করা হয়। পুনরাবৃত্তিযোগ্যতা বজায় রাখার সময় এই পদ্ধতিটি ইনস্টলেশনের সময় হ্রাস করে। একটি পরীক্ষা গেজ দিয়ে একত্রিত করার সময়, যাচাই করুন যে বাদাম এবং টিউবের প্রান্তের মধ্যে মাত্রা সহনশীলতার সীমার মধ্যে পড়ে।
ডিআইএন ফিটিংগুলির রক্ষণাবেক্ষণের মধ্যে শঙ্কু পৃষ্ঠের একটি চাক্ষুষ পরীক্ষা অন্তর্ভুক্ত করা উচিত। আপনি যদি কাট, স্ক্র্যাচ বা বিবর্ণতা দেখতে পান, কাটার রিং এবং বাদাম একসাথে প্রতিস্থাপন করুন। একটি ক্ষতিগ্রস্ত রিং পুনরায় ব্যবহার একই সিলিং শক্তি উত্পাদন করবে না. এছাড়াও, মনে রাখবেন যে প্রাথমিক আঁটসাঁট শক্তি সময়ের সাথে সাথে তাপ সাইক্লিংয়ের সাথে হ্রাস পাবে। নিয়মিত জলবাহী ফিটিং পরিদর্শন রুটিন সরঞ্জাম রক্ষণাবেক্ষণের অংশ। রক্ষণাবেক্ষণের অনুশীলনগুলি বিস্তৃত দেখার জন্য, একটি অভ্যন্তরীণ নির্দেশিকা জলবাহী পায়ের পাতার মোজাবিশেষ ফিটিং ইনস্টলেশন এবং রক্ষণাবেক্ষণ অতিরিক্ত প্রসঙ্গ অফার করতে পারেন।
উপাদান, পৃষ্ঠ চিকিত্সা, এবং সংগ্রহ বিবেচনা
ডিআইএন ফিটিংগুলি সাধারণত কার্বন স্টিল থেকে তৈরি করা হয়, যদিও স্টেইনলেস স্টীল এবং পিতলের রূপগুলিও ক্ষয়কারী পরিবেশের জন্য উপলব্ধ। কার্বন ইস্পাত জিনিসপত্র সাধারণত দস্তা-ধাতুপট্টাবৃত হয় মরিচা থেকে রক্ষা করার জন্য। পৃষ্ঠের চিকিত্সা নির্ধারণ করে যে ফিটিংটি আর্দ্র, লবণাক্ত বা রাসায়নিকভাবে আক্রমণাত্মক প্রয়োগে কতটা ভালভাবে টিকে থাকে। বহিরঙ্গন যন্ত্রপাতির জন্য, একটি দস্তা-নিকেল আবরণ একটি স্ট্যান্ডার্ড জিঙ্ক-ধাতুপট্টাবৃত ফিনিশের চেয়ে দীর্ঘ ক্ষয় প্রতিরোধের প্রস্তাব দিতে পারে।
DIN ফিটিংস সোর্স করার সময়, সরবরাহকারীর সাথে উপাদানের গ্রেড, চাপের সিরিজ এবং পৃষ্ঠের আবরণ নিশ্চিত করুন। একটি ফিটিং যার সঠিক মাত্রা আছে কিন্তু ভুল উপাদান চাপে দ্রুত ব্যর্থ হতে পারে। একইভাবে, একটি ফিটিং যা সঠিক পৃষ্ঠের চিকিত্সার অভাবে রিং বাইট পয়েন্টে ক্ষয়প্রাপ্ত হতে পারে এবং সিলিং কার্যকারিতা হারাতে পারে।
ভুল ফিট নির্বাচন এছাড়াও ইনস্টলেশন প্রভাবিত করতে পারে. উদাহরণস্বরূপ, একটি খুব শক্ত কাটিং রিং সহ কার্বন স্টিলের ফিটিংগুলির জন্য আরও সমাবেশ শক্তির প্রয়োজন হয়, যখন স্টেইনলেস স্টিলের সমাবেশগুলিতে গলদ এড়াতে বিভিন্ন তৈলাক্তকরণের প্রয়োজন হতে পারে। উপাদান নির্বাচন এবং পৃষ্ঠের চিকিত্সা থ্রেড সনাক্তকরণের মতোই গুরুত্বপূর্ণ। মানানসই নির্বাচন একটি সম্পর্কিত বিবেচনা একটি নিবন্ধে আলোচনা করা হয়েছে উপাদান নির্বাচন এবং পুনরায় ব্যবহারযোগ্য জিনিসপত্র পৃষ্ঠ চিকিত্সা , যা হাইলাইট করে কিভাবে আবরণ এবং কঠোরতা দীর্ঘমেয়াদী কর্মক্ষমতা প্রভাবিত করে।
অবশেষে, সংগ্রহ প্রক্রিয়া নিজেই বিবেচনা করুন. ব্যাস, সিরিজ, থ্রেডের ধরন এবং উপাদানের বাইরে আপনাকে সঠিক টিউব নির্দিষ্ট করতে হবে। একটি স্পষ্ট স্পেসিফিকেশন সমাবেশ লাইনে বিলম্ব প্রতিরোধ করবে। আপনি যদি সম্পূর্ণ অংশ নম্বর সম্পর্কে নিশ্চিত না হন, তবে একটি L সিরিজ S সিরিজের জন্য ডিজাইন করা একটি উচ্চ-চাপের অ্যাপ্লিকেশন পরিচালনা করবে বলে অনুমান করার চেয়ে প্রকৌশল বিশেষজ্ঞের সাথে নিশ্চিত করা সর্বদা নিরাপদ। একটি ব্যর্থ ফিটিং প্রতিস্থাপনের খরচ সবসময় একটি সতর্ক স্পেসিফিকেশন পর্যালোচনার খরচের চেয়ে বেশি।
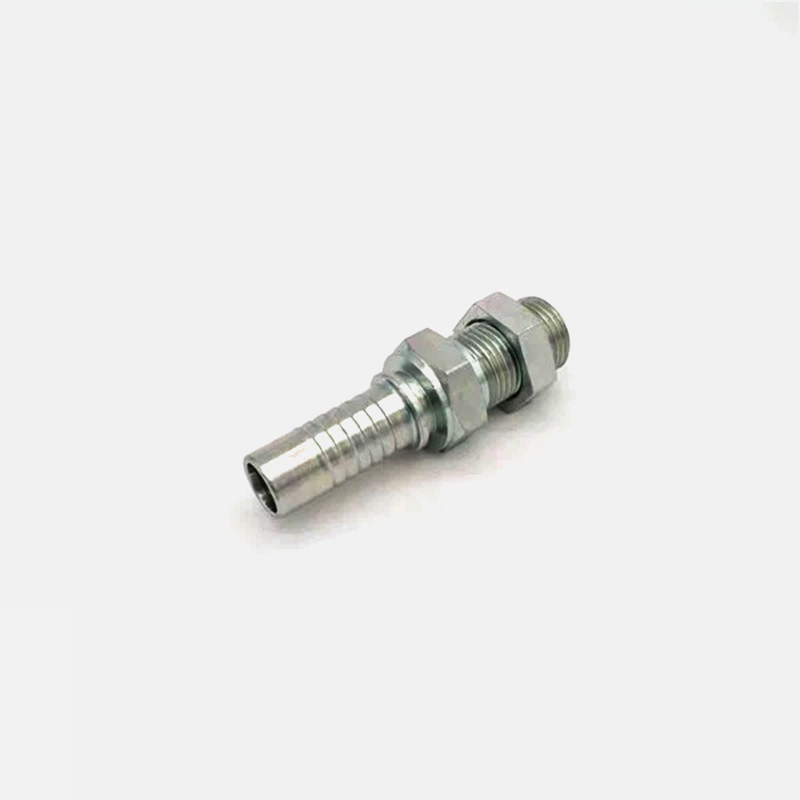
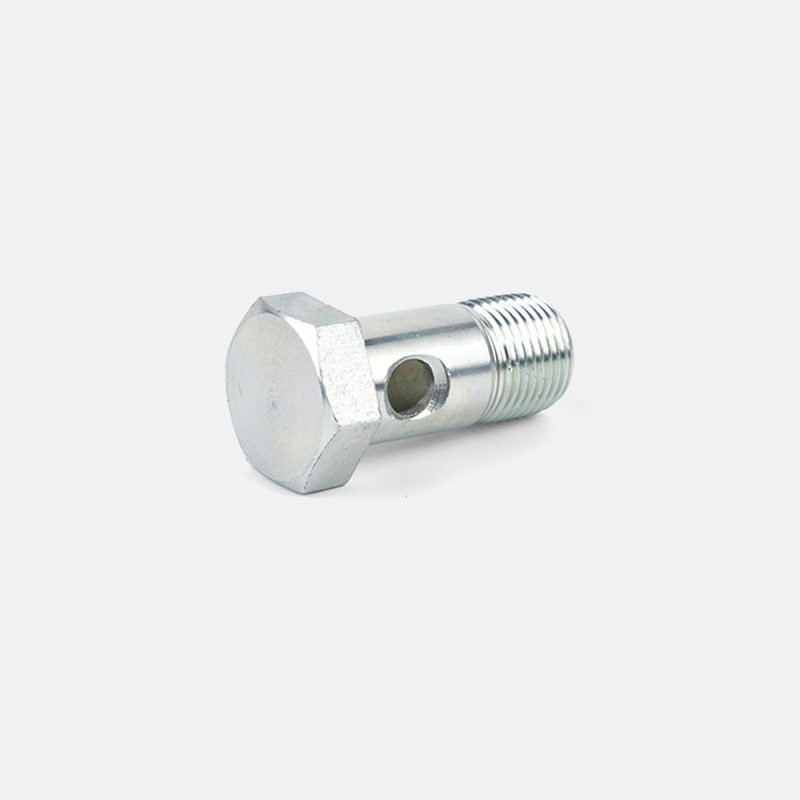
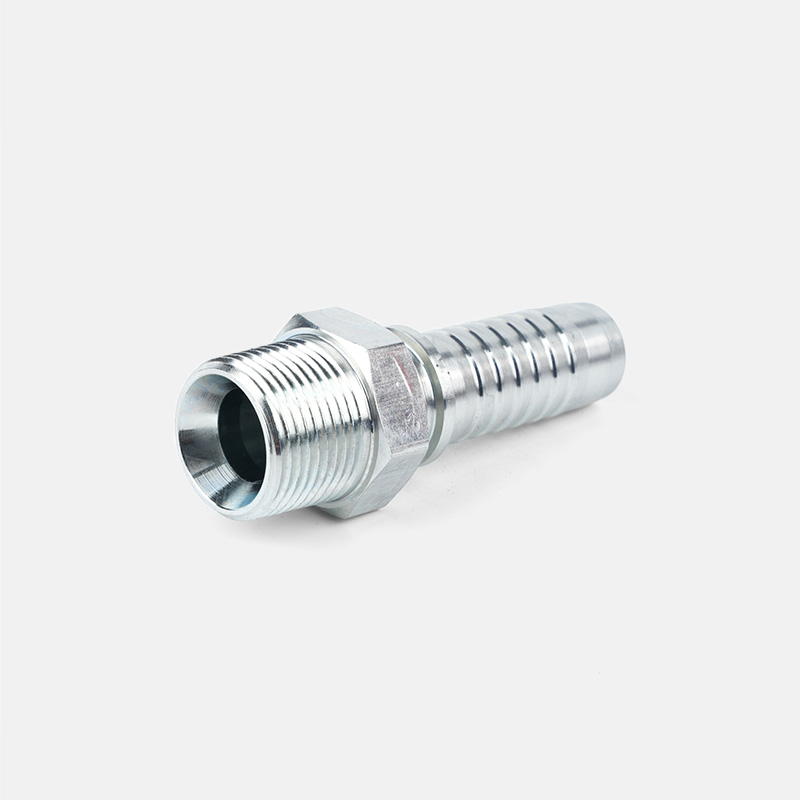
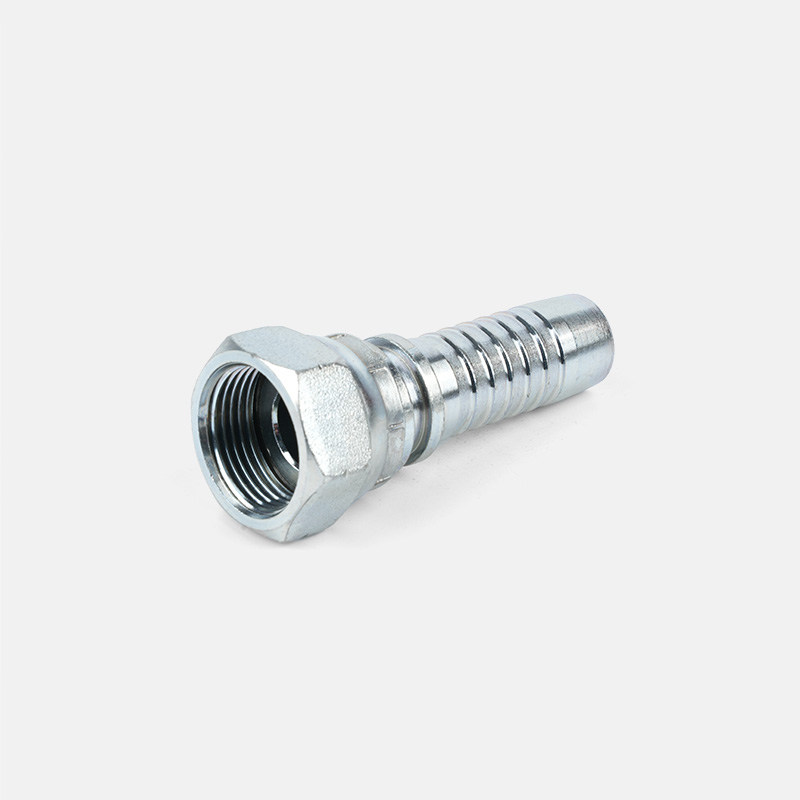

কাস্টম জলবাহী আনুষাঙ্গিক
ধারণা থেকে উৎপাদন পর্যন্ত, আমরা আপনার পছন্দের পণ্য তৈরি করতে পারি
পণ্য
যোগাযোগের তথ্য
-

Tel: +86-159-6851-8588
-

E-mail: [email protected]
-

Add:ঝু জিয়া স্টেশন গ্রাম, দিয়াঙ্কু টাউন, ঝুজি সিটি, ঝিজিয়াং প্রদেশ, চীন
